
Stringing vermeiden: Ursachen im 3D-Druck der Reihe nach
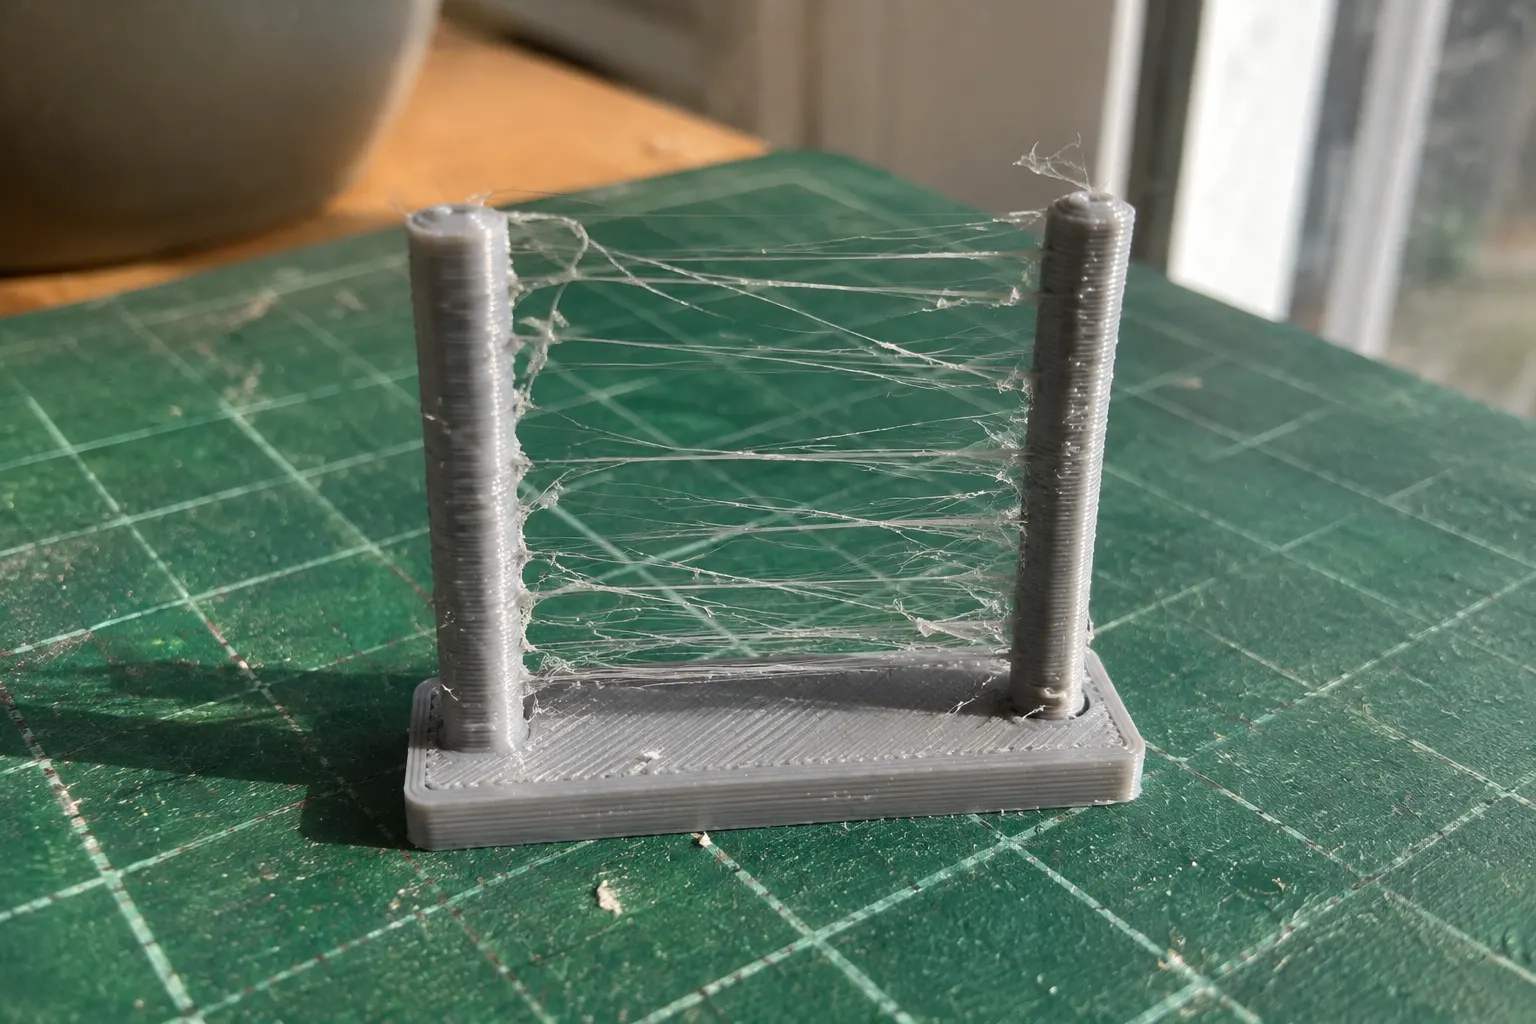
Feine Fäden zwischen den Teilen eines Drucks heißen Stringing. Die Ursache ist entweder feuchtes Filament oder eine Einstellung, die Material aus der Düse laufen lässt. Mit der richtigen Reihenfolge findest du sie schneller.
Kurz gesagt
Prüfe zuerst, ob das Filament feucht ist: Knistert es, trockne es oder nimm eine andere Spule. Danach drehst du an den Einstellungen: Retraction (Länge, Geschwindigkeit), Düsentemperatur (laut Prusa 5 bis 10 °C runter) und Fahrwege. So trennst du Material- von Einstellungsfehlern.
Wie Stringing entsteht
Zwischen zwei Teilen eines Modells fährt der Druckkopf ohne zu drucken. Bei dieser Leerfahrt sollte kein Material aus der Düse kommen. Läuft trotzdem etwas Schmelze nach, zieht sie einen dünnen Faden hinter sich her. Das nennt man Stringing oder Oozing.
Damit nichts nachläuft, zieht der Drucker vor der Leerfahrt das Filament ein Stück zurück. Das ist die Retraction. Ob das reicht, hängt davon ab, wie dünnflüssig die Schmelze ist, wie lange die Fahrt dauert und ob Dampf in der Düse den Druck erhöht.
Fehlersuche in der richtigen Reihenfolge
Die Reihenfolge ist unsere Empfehlung. Sie folgt einer einfachen Logik: zuerst das Material ausschließen, weil Einstellungen an feuchtem Filament nur die Symptome verschieben.
Feuchte prüfen. Hörst du Knistern an der Düse oder siehst du Dampf? Prusa nennt starkes Stringing als typisches Zeichen für feuchtes Filament und empfiehlt als Test eine andere Spule. Mehr Zeichen unter Feuchtes Filament erkennen.
Düse reinigen. Laut Prusa kann nach langem Druck mit einem Material, etwa PETG, eine dünne Schicht in der Düse bleiben. Reinige die Düse gründlich.
Retraction anpassen. Rückzug und Geschwindigkeit in kleinen Schritten ändern, je eine Einstellung pro Testdruck.
Temperatur senken. Prusa empfiehlt, die Düsentemperatur um 5 bis 10 °C zu senken.
Fahrwege optimieren. Einstellungen wie „Umfänge nicht überqueren“ nutzen, damit der Kopf weniger über freie Flächen fährt.
Hardware prüfen. Laut Prusa kann auch eine schlechte Wärmeabfuhr am Hotend eine Rolle spielen.
Ursache 1: Feuchtes Filament
Feuchtes Filament ist eine häufige, aber oft übersehene Ursache. Das Wasser verdampft in der Düse. Der Dampf drückt zusätzlich Schmelze heraus, auch wenn der Drucker gerade zurückzieht. Das Ergebnis sind Fäden, oft zusammen mit rauen Oberflächen und kleinen Blasen.
Die Lösung ist Trocknen, nicht Einstellen. Prusa nennt zum Beispiel für PETG 55 °C über 6 Stunden, Bambu Lab für eigenes PETG 60 bis 65 °C über 8 Stunden. Die Werte je Material mit Quelle stehen in der Temperatur-Tabelle, die Anleitung unter Filament trocknen.
Druckst du aus einem Bambu Lab AMS, bleibt die Spule dort lange liegen. Ohne Heizung nimmt sie in dieser Zeit wieder Wasser auf. Wie du das verhinderst, steht unter Filament im AMS trocknen.
Ursache 2: Retraction
Prusa nennt mehrere Stellschrauben:
- Rückzugslänge: Bei Prusa MK2.5 und MK3 höchstens 2 mm. Beim MINI mit Bowden-Extruder sind 3,2 mm voreingestellt, weil der lange Schlauch mehr Weg braucht.
- Rückzugsgeschwindigkeit: Höher verbessert das Stringing. Zu hoch kann der Motor Schritte verlieren.
- Z-Anhebung (Lift Z): Ein niedrigerer Wert verbessert laut Prusa das Stringing. Ganz ausschalten kann dazu führen, dass die Düse den Druck streift.
- Rückzug beim Schichtwechsel und Abwischen beim Rückzug: Prusa empfiehlt, beides aktiviert zu lassen.
Diese Zahlen gelten für Prusa-Drucker. Andere Drucker haben andere Extruder. Nimm das Profil deines Herstellers als Startpunkt und ändere in kleinen Schritten.
Ursache 3: Zu hohe Düsentemperatur
Je heißer die Schmelze, desto dünnflüssiger ist sie und desto leichter läuft sie nach. Prusa empfiehlt, die Temperatur um 5 bis 10 °C zu senken und zu prüfen, ob das Stringing nachlässt. Geh nicht zu weit runter: Zu kalt gedruckt haften die Schichten schlechter.
Ursache 4: Fahrwege
- Mindestfahrweg nach Rückzug: In PrusaSlicer ist 1 mm voreingestellt. Ein höherer Wert spart Zeit, kann laut Prusa aber mehr Oozing und Stringing verursachen.
- Umfänge nicht überqueren: Der Kopf fährt innerhalb des Modells statt über freie Flächen. Prusa empfiehlt das besonders für den MINI.
- Sequenzielles Drucken: Objekte nacheinander statt gleichzeitig drucken senkt die Zahl der Fahrten zwischen Teilen. PrusaSlicer warnt dabei vor möglichen Kollisionen.
PETG, PLA und TPU
PETG ist laut Bambu Lab „highly hygroscopic“. Hier lohnt sich das Trocknen fast immer zuerst. Prusa nennt außerdem, dass nach langem PETG-Druck Rückstände in der Düse bleiben können. Details unter PETG trocknen.
PLA verändert sich laut Prusa durch Feuchte wenig. Bei PLA-Fäden sind Retraction und Temperatur oft die naheliegendere Ursache. Trotzdem: Lag die Spule lange offen, kann Trocknen helfen. Siehe PLA trocknen.
TPU ist weich und lässt sich schlecht zurückziehen. Prusa nennt TPU als Material, das öfter getrocknet werden muss als PLA. Siehe TPU trocknen.
Fäden am fertigen Teil entfernen
Prusa beschreibt einen schnellen Trick: Mit einem Heißluftfön bei etwa 200 °C ein bis zwei Sekunden über die Fäden gehen. Sie schrumpfen und lösen sich. Hältst du länger drauf, kann sich das Teil verformen. Kleine Reste kannst du abzupfen oder mit einem Messer abschneiden.
Häufige Fragen
Was ist Stringing?
Feine Kunststofffäden, die beim Druck zwischen getrennten Teilen eines Modells entstehen. Sie bilden sich, wenn bei einer Leerfahrt geschmolzenes Material aus der Düse läuft.
Warum zieht PETG so viele Fäden?
PETG nimmt laut Bambu Lab schnell Wasser auf. Feuchtes PETG verstärkt das deutlich. Trockne es zuerst, danach lohnt sich das Feintuning von Retraction und Temperatur.
Kann feuchtes Filament Stringing verursachen?
Ja. Prusa nennt starkes Stringing als typisches Zeichen für feuchtes Filament. Als Test empfiehlt Prusa, eine andere Spule zu probieren.
Welche Retraction ist richtig?
Das hängt vom Drucker ab. Prusa nennt für die MK3-Serie höchstens 2 mm Rückzug, beim MINI mit Bowden-Extruder 3,2 mm als Voreinstellung. Für andere Drucker gilt das Profil des Herstellers als Startpunkt.
Wie entferne ich Fäden vom fertigen Druck?
Prusa beschreibt, kurz mit einem Heißluftfön bei etwa 200 °C für ein bis zwei Sekunden über die Fäden zu gehen. Länger kann das Teil verformen. Kleine Fäden lassen sich auch abzupfen oder abschneiden.
Hilft eine niedrigere Drucktemperatur?
Oft ja. Prusa empfiehlt, die Düsentemperatur um 5 bis 10 °C zu senken und zu prüfen, ob das Stringing nachlässt. Zu niedrig verschlechtert aber die Schichthaftung.
Weiterlesen
Quellen
- Stringing and oozing, Prusa Knowledge Base (Retraction, Temperatur, Fahrwege, Heißluft), abgerufen 20.11.2026
- Drying filament, Prusa Knowledge Base (Zeichen für Feuchte, Trocknungswerte), abgerufen 20.11.2026
- PETG Usage Guide, Bambu Lab Wiki, abgerufen 20.11.2026