
Feuchtes Filament erkennen: Zeichen und Gegenprobe
Knistern an der Düse, feine Fäden, raue Wände: Das sieht oft nach falschen Einstellungen aus, ist aber häufig Wasser im Filament. Hier stehen die typischen Zeichen und eine einfache Gegenprobe, mit der du Feuchte von anderen Ursachen trennst.
Kurz gesagt
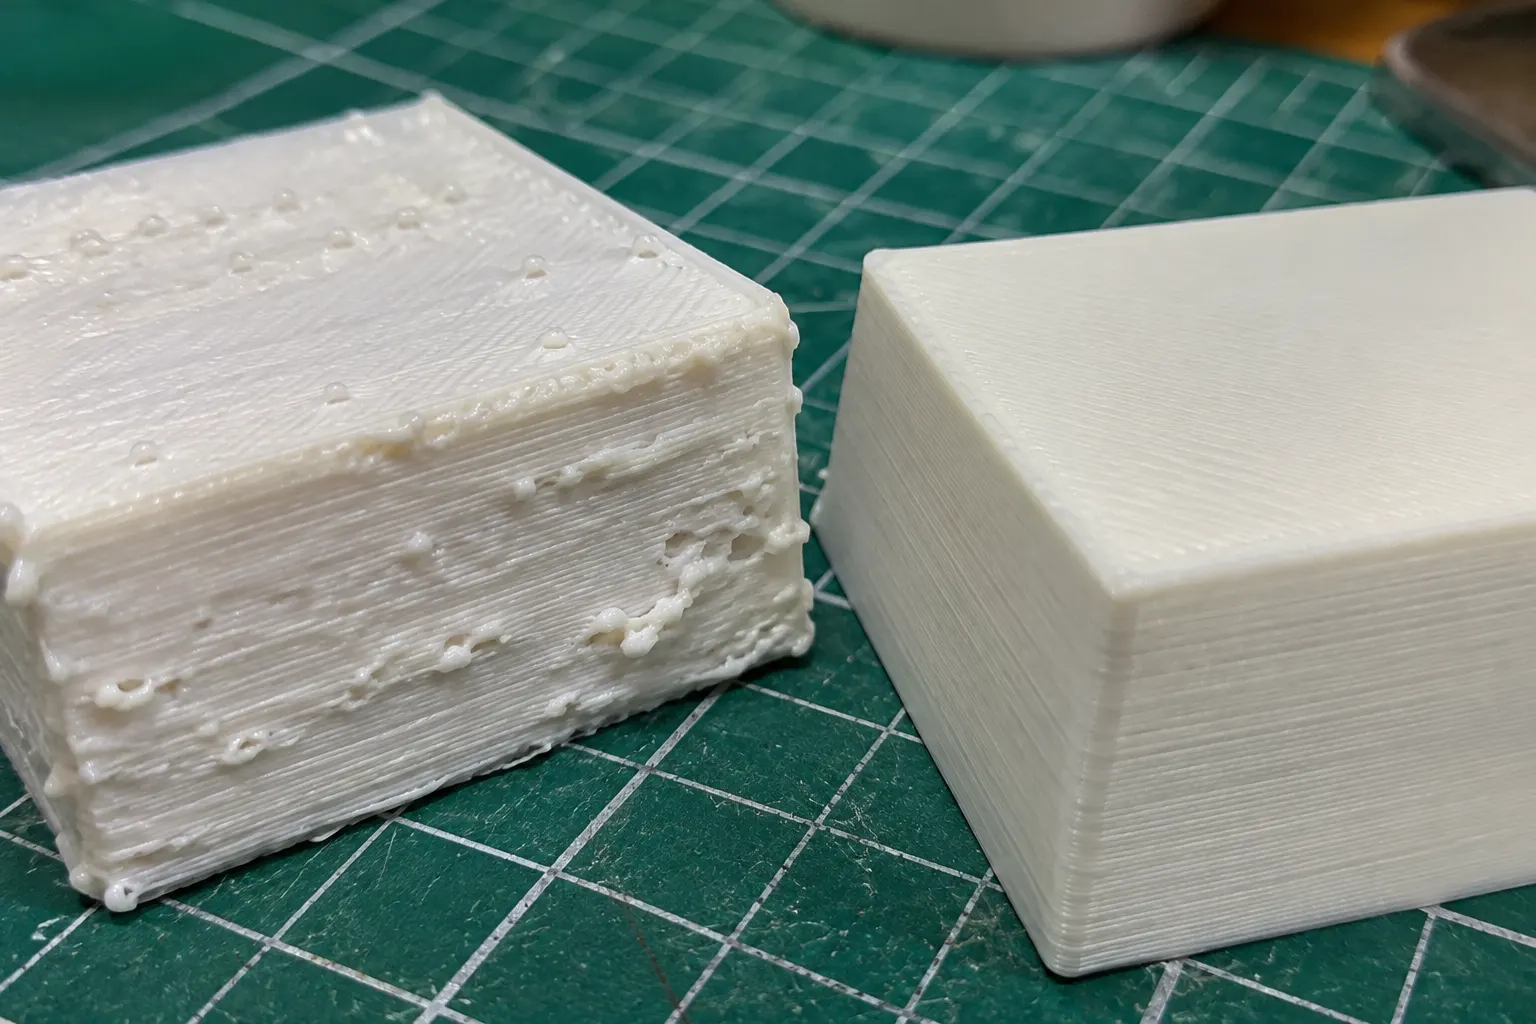
Feuchtes Filament erkennst du vor allem an Knistern oder Ploppen an der Düse, an Dampf oder Blasen beim Extrudieren, an rauen Oberflächen und an vielen Fäden. Sicher bist du erst nach einer Gegenprobe: Trockne die Spule oder nimm eine frische und drucke dasselbe Teil noch einmal.
Was beim Drucken passiert
Die meisten Filamente sind laut Prusa hygroskopisch und nehmen Wasser aus der Luft auf. Im Hotend wird das Filament auf Drucktemperatur gebracht, weit über den Siedepunkt von Wasser. Das eingelagerte Wasser verdampft schlagartig. Die Dampfblasen stören den Fluss der Schmelze. Daraus entstehen die typischen Fehler.
Wie empfindlich ein Material ist, unterscheidet sich stark. Prusa nennt Polyamid, PVA und TPU als Materialien, die öfter getrocknet werden müssen als PLA. Bambu Lab bezeichnet PETG als „highly hygroscopic“.
Die typischen Zeichen
| Zeichen | Wie es aussieht | Auch andere Ursachen? |
|---|---|---|
| Knistern, Ploppen | Leises Knacken an der Düse beim Extrudieren | Selten; deutliches Feuchtezeichen |
| Dampf, Rauch | Feine Schwaden an der Düse | Auch verbrannte Rückstände in der Düse |
| Blasen, Kleckse | Kleine Löcher und Knubbel in der Wand | Auch Druckunterbrechungen, zu hohe Temperatur |
| Raue Oberfläche | Matte, löchrige oder unregelmäßige Linien | Auch Unterextrusion, verschmutzte Düse |
| Stringing | Feine Fäden zwischen Teilen | Oft Retraction, Temperatur, Fahrwege |
| Schwache Schichthaftung | Teile lassen sich entlang der Schichten trennen | Auch zu niedrige Temperatur, zu viel Kühlung |
| Spröde Brüche | Filament bricht beim Biegen oder im Schlauch | Auch Alter, Wärme, Zusätze, Wickelspannung |
Prusa nennt in der Anleitung zum Trocknen ausdrücklich raue Oberflächen, starkes Stringing, schwache Schichthaftung, Kleckse sowie Blasen und Rauch beim Extrudieren. Die Spalte „Andere Ursachen“ ist unsere Einordnung, keine Herstellerliste.
Knistern und Ploppen
Das ist das deutlichste Zeichen. Wenn Wasser in der Düse verdampft, hörst du kleine Knackgeräusche, manchmal siehst du winzige Dampfstöße. Am besten hörst du es, wenn der Drucker langsam eine Linie aus der Düse drückt, etwa beim Spülen vor einem Druck.
Raue Oberflächen und Blasen
Feuchtes Filament legt keine glatte Bahn ab. Die Wände wirken matt, porös oder bekommen kleine Löcher. Bei glänzenden Filamenten wie Silk-PLA geht oft der Glanz verloren. Transparente Filamente zeigen Bläschen im Inneren.
Stringing
Fäden zwischen getrennten Teilen sind ein klassisches Feuchtezeichen, haben aber viele andere Gründe. Prusa nennt in der Stringing-Anleitung neben Feuchte vor allem Retraction, Temperatur und Fahrwege und rät, bei Verdacht auf Feuchte eine andere Spule zu probieren. Die Reihenfolge der Fehlersuche steht unter Stringing vermeiden.
Spröde Brüche
Filament, das im Schlauch oder beim Biegen bricht, wird oft mit Feuchte erklärt. Gesichert ist das nicht in jedem Fall. Infrage kommen auch Alter, Wärme bei der Lagerung, Zusätze im Filament und die Spannung, wenn ein gerade gezogenes Stück lange im Schlauch liegt. Ob Trocknen hilft, zeigt dir nur ein Versuch.
Gegenprobe in fünf Schritten
Testteil wählen. Ein kleines Modell, das den Fehler zuverlässig zeigt, zum Beispiel zwei Türmchen mit Abstand für Stringing.
Spule wiegen. Mit einer Küchenwaage den Ausgangswert notieren.
Trocknen. Bei der Temperatur und Zeit aus dem Datenblatt, siehe Temperatur-Tabelle.
Erneut wiegen. Ist die Spule leichter geworden, war Wasser drin.
Testteil wiederholen. Gleiche Einstellungen, gleiche Datei. Verschwindet der Fehler, war es die Feuchte. Bleibt er, such die Ursache in den Einstellungen oder an der Hardware.
Hast du keine Möglichkeit zu trocknen, nimm eine neue, vakuumverpackte Spule desselben Materials als Vergleich. Das empfiehlt auch Prusa.
Welche Materialien besonders betroffen sind
Ob sich Feuchte im Druck zeigt, hängt stark vom Material ab. Prusa nennt Polyamid (Nylon), Polypropylen, PVA und BVOH als stark hygroskopisch. Diese Materialien sollen laut Prusa trocken gehalten oder vor jedem Druck getrocknet werden. Bambu Lab schreibt zu PVA, dass frisch getrocknetes Material bei etwa 55 % Luftfeuchte schon nach 1 bis 3 Stunden wieder feucht wird.
PLA verändert sich laut Prusa durch Feuchte wenig. Zeigt PLA die Zeichen aus der Tabelle, lohnt sich die Gegenprobe besonders, weil hier Einstellungen öfter die Ursache sind. Bei PETG und TPU ist Feuchte dagegen ein häufiger Grund. Die passenden Trocknungswerte stehen unter PLA trocknen, PETG trocknen und TPU trocknen.
Feuchte im AMS
Im Bambu Lab AMS der ersten Generation hält Trockenmittel die Luft in der Box trocken. Ein Hygrometer in der Einheit zeigt dir, ob es noch wirkt. Steigt der Wert, ist das Trockenmittel gesättigt, und die Spulen nehmen schneller Wasser auf. Was du dann tun kannst, steht unter Filament im AMS trocknen.
Vorbeugen
Prusa empfiehlt, Filament in einer geschlossenen Box oder einem Vakuumbeutel mit Trockenmittel zu lagern, die empfindlichsten Materialien zuerst. Polymaker empfiehlt für sein Nylon CoPA eine Lagerung unter 20 % relativer Luftfeuchte. Bambu Lab nennt denselben Wert für PA6-CF. Für PLA ist das strenger als nötig, für Nylon aber wichtig.
Wenn du öfter feuchtes Filament hast, lohnt sich ein Trockner, aus dem du direkt druckst. Eine Übersicht steht auf der Startseite.
Häufige Fragen
Woran erkenne ich am schnellsten, ob Filament feucht ist?
Am Geräusch und am Dampf an der Düse. Knistern oder Ploppen beim Extrudieren ist das deutlichste Zeichen. Prusa nennt Blasen und Rauch beim Extrudieren als typisches Symptom.
Was passiert, wenn Filament zu feucht ist?
Das Wasser verdampft im Hotend. Das führt laut Prusa zu rauen Oberflächen, vielen Fäden, schwacher Schichthaftung, Klecksen und Blasen. Die Teile sehen schlechter aus und können weniger stabil sein.
Ist brüchiges Filament immer feucht?
Nicht unbedingt. Feuchte wird oft als Grund genannt, aber auch Alter, Wärme bei der Lagerung, Zusätze im Filament und die Spannung durch das Aufwickeln kommen infrage. Trockne ein Stück und prüfe, ob es danach biegsamer ist.
Bei welcher Luftfeuchtigkeit sollte ich Filament lagern?
So trocken wie möglich, in einer luftdichten Box mit Trockenmittel. Für Nylon empfiehlt Polymaker eine Lagerung unter 20 % relativer Luftfeuchte, Bambu nennt dasselbe für PA6-CF.
Wie unterscheide ich Feuchte von falschen Druckeinstellungen?
Mit einer Gegenprobe. Drucke dasselbe Modell mit einer frisch getrockneten oder neuen Spule desselben Materials. Verschwinden die Fehler, war es die Feuchte. Bleiben sie, liegt es an Retraction, Temperatur oder Hardware.
Weiterlesen
Quellen
- Drying filament, Prusa Knowledge Base (Zeichen, Materialien, Lagerung), abgerufen 20.11.2026
- Stringing and oozing, Prusa Knowledge Base, abgerufen 20.11.2026
- PETG Usage Guide und PVA Printing Guide, Bambu Lab Wiki, abgerufen 20.11.2026
- Bambu PA6-CF Technical Data Sheet V3.0, Bambu Lab, abgerufen 20.11.2026
- PolyMide CoPA Technical Data Sheet, Polymaker, abgerufen 20.11.2026